
Innledning: Etter smiing/støping og varmebehandling er maskinering kjerneprosessen for å produsere kvalifiserte valser. Det bestemmer dimensjonsnøyaktigheten og arbeidsflatekvaliteten, noe som direkte påvirker kvaliteten på valsede plater og valsenes levetid.
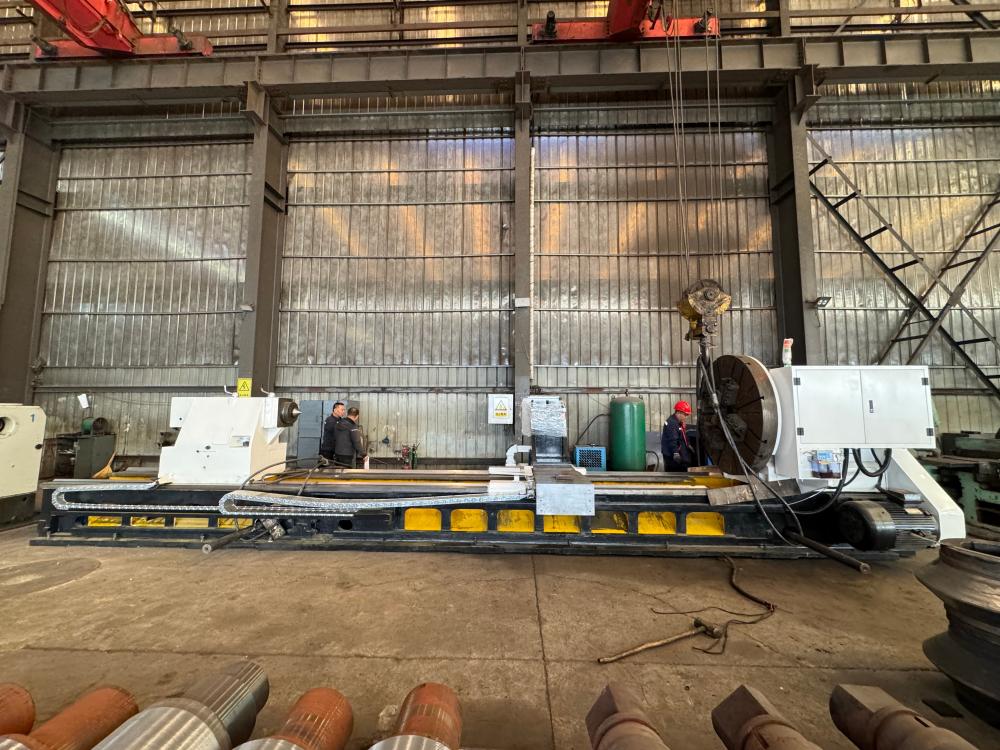
1. Innkommende inspeksjon Bekreft dimensjoner og overflatetilstand på varmebehandlede emner, bekreft maskineringstoleranse og angi maskineringsreferanse.
2. CNC-grovdreiing Fjern oksidskall med en kraftig valsedreiebenk, grovdrei valsekropp og valsehals, og la det være plass til finbearbeiding.
3. CNC-finbearbeidingsmaskinens valseprofilkurve, valsehals og lagerseter; kontroll av dimensjonstoleranse, retthet og konsentrisitet.
4. Presisjonssylindersliping Finbearbeid valsens arbeidsflate på valsesliperen for å garantere rundhet, sylindrisitet og overflateruhet. Dette er nøkkelprosedyren for valset platekvalitet.
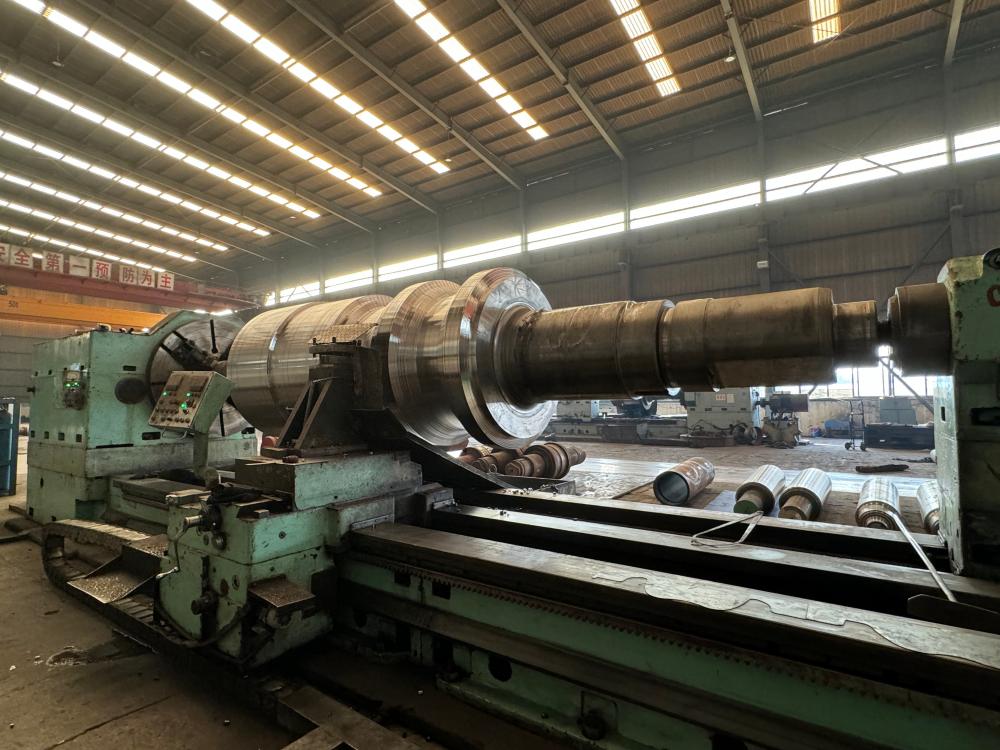
5. Presisjonsmåling Kontroller dimensjoner, avstand og geometriske toleranser mot tegningskrav.
6. Dynamisk balansering (valgfritt for høyhastighetsvalser) Eliminer rotasjonsubalanse for å redusere vibrasjon under fresedrift.
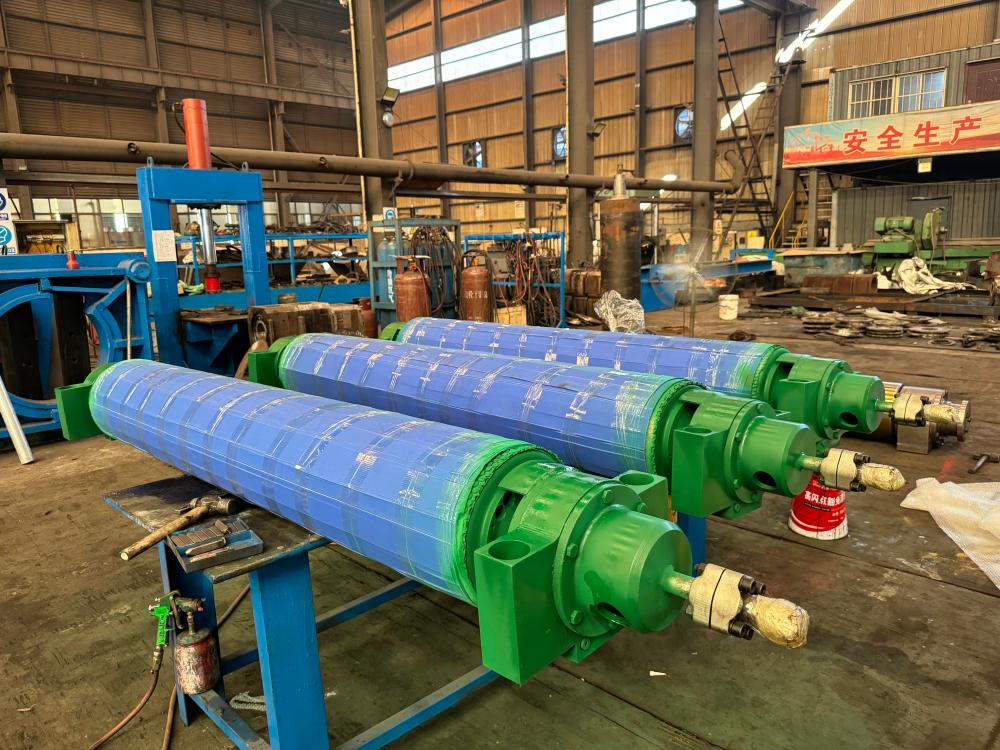
7. Sluttinspeksjon og korrosjonsbeskyttelse Fullstendig ny inspeksjon, rengjøring av arbeidsstykket og påføring av rustbeskyttelse.
Konklusjon: Maskinering av ferdigstillelse av varmebehandlede emner til endelige dimensjoner. Det er den endelige formingsprosessen for å sikre stabil valseevne for valser i stålverk.
Publisert: 19. oktober 2026


